گرانول با سرعت بالا و دستگاه بسته بندی پودر
Cat:دستگاه بسته بندی گرانول کاملاً اتوماتیک جهانی
پارامترهای فنی اصلی: 1) مدل تجهیزات: MP140 ؛ 2) سرعت بسته بندی طراحی شده: 400-600 بسته در دقیقه ؛ 3) ابعاد بسته بندی شده: طول 55-9...
جزئیات را مشاهده کنید

من
خط تولید بستهبندی مجموعهای یکپارچه از ماشینها، نوار نقالهها و سیستمهای جابجایی است که یک محصول را از حالت تولید نهایی خود طی هر مرحله بستهبندی - پر کردن، شکلدهی، مهر و موم کردن، برچسبگذاری، کدگذاری، بازرسی و بستهبندی کیس - میبرد و آن را به عنوان یک واحد آماده برای نگهداری یا توزیع در انتها تحویل میدهد. ماشینهای موجود در یک خط بستهبندی به صورت فیزیکی توسط نقالهها یا سیستمهای انتقال به هم متصل میشوند و توسط یک سیستم کنترلی هماهنگ میشوند که سرعت و عملکرد آنها را هماهنگ میکند تا محصول به طور مداوم در خط بدون انباشته شدن گلوگاه یا شکاف جریان یابد.
هدف اساسی یک خط بسته بندی خودکار جایگزینی عملیات بسته بندی دستی آهسته، ناسازگار و گران قیمت با فرآیندهای مکانیکی قابل اعتماد، با سرعت بالا و قابل تکرار است. حتی یک خط بسته بندی متوسط محصول که با سرعت 50 دستگاه در دقیقه کار می کند، 3000 دستگاه در ساعت تولید می کند - خروجی که به ده ها بسته بندی دستی نیاز دارد که با سرعت پایدار کار کنند. فراتر از سرعت، یک خط بسته بندی خوب طراحی شده یکپارچگی را ارائه می دهد که عملیات دستی به سادگی نمی تواند مطابقت داشته باشد: هر واحد مهر و موم شده با مشخصات یکسان، هر برچسبی که دقیقاً در موقعیت مشابهی اعمال می شود، هر بررسی وزن روی هر واحد به جای نمونه انجام می شود.
خطوط بسته بندی تقریباً در هر بخش تولیدی وجود دارد - مواد غذایی و آشامیدنی، داروسازی، آرایشی و بهداشتی، مواد شیمیایی خانگی، الکترونیک، کالاهای صنعتی و محصولات مصرفی. پیکربندی خاص تجهیزات در هر خط بر اساس محصول بسته بندی شده، قالب بسته بندی، سرعت خروجی مورد نیاز و محیط نظارتی بسیار متفاوت است. درک اصول حاکم بر طراحی خطوط بسته بندی به تولیدکنندگان کمک می کند تا تصمیمات بهتری در مورد انتخاب تجهیزات، چیدمان خط و سرمایه گذاری اتوماسیون اتخاذ کنند.
هر خط تولید بسته بندی بدون در نظر گرفتن صنعت یا فرمت، از مجموعه ای از ایستگاه های کاربردی ساخته شده است. تجهیزات خاص در هر ایستگاه بسته به کاربرد متفاوت است، اما توالی عملیات و نقش هر ایستگاه از منطق ثابتی در اکثر خطوط بسته بندی پیروی می کند.
نقطه ورود خط بسته بندی جایی است که محصولات از منطقه تولید یا فرآوری وارد می شوند و به ترتیب بسته بندی وارد می شوند. قیف های حجیم، فیدرهای ارتعاشی، فیدرهای کاسه ای، و سیستم های رباتیک انتخاب و جابجایی همگی در این مرحله بسته به اندازه، شکنندگی و شکل محصول استفاده می شوند. عملکرد مهم در اینجا فقط تغذیه نیست، بلکه جهت دهی صحیح محصول است تا هر ایستگاه ماشین بعدی آن را در یک موقعیت ثابت و قابل پیش بینی دریافت کند. محصولی که بهطور تصادفی به ایستگاه پر کردن یا شکلدهی میرسد، باعث گیر کردن، تغذیه نادرست و کیفیت آن در کل خط میشود. سرمایه گذاری در سیستم های تغذیه و جهت گیری محصول با طراحی خوب در ورودی خط به طور قابل توجهی مشکلات پایین دستی را کاهش می دهد.
ایستگاه بسته بندی اولیه جایی است که محصول اولین تماس را با مواد بسته بندی خود برقرار می کند. برای محصولات مایع، این به معنای پر کردن بطری، کیسه، فنجان یا کارتن است. برای محصولات جامد، این ممکن است به معنای قرار دادن اقلام در سینی ها، قرار دادن آنها در فیلم جریان بسته بندی یا بارگیری آنها در جعبه های از پیش ساخته شده باشد. ماشینهای فرم پرکننده، ظرف اولیه را از یک رول پیوسته از فیلم بستهبندی در همان عملیات پر کردن و آببندی ایجاد میکنند. ایستگاه بستهبندی اولیه تقریباً همیشه پیچیدهترین بخش فنی یک خط بستهبندی محصول است و معمولاً ایستگاه محدودکننده سرعت است که نرخ خروجی کلی خط را تعیین میکند.
پس از پر کردن، بسته اولیه باید بسته و مهر و موم شود تا حاوی محصول باشد، از آلودگی جلوگیری شود و شواهد دستکاری ایجاد شود. فن آوری آب بندی در قالب بسته بندی بسیار متفاوت است: آب بندی حرارتی برای کیسه ها و کیسه های فیلم انعطاف پذیر، آب بندی القایی برای بطری ها با آستر فویل، ماشین های درپوش برای ظروف درب پیچ یا درب فشاری، چین و تاشو برای لوله ها، و آب بندی التراسونیک برای کاربردهای تخصصی جوش پلاستیک. یکپارچگی مهر و موم بسیار مهم است - مهر و موم ناموفق در یک محصول غذایی یا دارویی یک مشکل کیفیت و ایمنی است که می تواند باعث فراخوان شود. خطوط بستهبندی در صنایع تحت نظارت، سیستمهای تست یکپارچگی مهر و موم را بلافاصله پس از ایستگاه آببندی ترکیب میکنند تا قبل از پیشرفت بیشتر در خط، خرابیها را برطرف کنند.
هر packaged product in virtually every consumer and industrial market requires date coding, batch numbering, or traceability marking applied directly to the primary package. Continuous inkjet (CIJ) printers, laser coders, thermal transfer overprinters (TTO), and large-character inkjet systems are the primary technologies used on packaging lines for this function. The coder is typically positioned immediately after sealing so that the code is applied to the sealed, stationary surface rather than trying to print on moving packaging material. Code quality verification systems — vision cameras that read and verify printed codes against a reference — are increasingly standard on packaging lines where code compliance is a regulatory requirement or retailer specification.
اپلیکاتورهای برچسب حساس به فشار، برچسب های از پیش چاپ شده را روی ظروف در موقعیت های دقیقاً مشخص با سرعت بالا اعمال می کنند. سیستمهای کاربرد لیبل از اپلیکاتورهای تک سر ساده برای یک روی یک بطری تا سیستمهای چند سر که به طور همزمان برچسبهای جلو، پشت، گردن، و برچسبهای غیرقابل دستکاری را در یک عبور اعمال میکنند، متغیر است. دقت قرار دادن برچسب - معمولاً تا 1 میلیمتر مشخص میشود - با سنجش محصول، اندازهگیری سرعت نوار نقاله مبتنی بر رمزگذار، و توزیع برچسب مبتنی بر سروو کنترل میشود. برای خطوطی که دارای چندین SKU هستند، سیستمهای برچسب با تغییر سریع که امکان تغییر قرقره و تغییر موقعیت اپلیکاتور بدون ابزار را فراهم میکنند، زمان تغییر را به میزان قابل توجهی کاهش میدهند. سیستمهای چاپ و اعمال، چاپگر انتقال حرارتی داخلی را با اپلیکاتور ترکیب میکنند و اجازه میدهند دادههای متغیر - کدهای دستهای، آدرسها، بارکدها - روی هر برچسب در نقطه کاربرد چاپ شوند.
ایستگاههای بازرسی کیفیت در جریان خط بستهبندی ادغام میشوند تا تأیید کنند که هر واحد قبل از اینکه به بستهبندی ثانویه برود مطابق با مشخصات است. چکوزنکنندهها تأیید میکنند که وزن پر شده در محدوده تحمل مشخصشده قرار میگیرد - واحدهای کموزن و اضافه وزن را بهطور خودکار از طریق یک مکانیسم انفجار هوا یا رد فشارنده رد میکنند. فلزیابها یا سیستمهای بازرسی اشعه ایکس از نظر آلودگی فیزیکی غربالگری میکنند. سیستمهای بازرسی بینایی وجود برچسب، جهت برچسب، کاربرد درپوش، سطح پر کردن و خوانایی کد را بررسی میکنند. این ایستگاههای بازرسی برای اکثر خطوط بستهبندی مدرن، افزونههای اختیاری نیستند - آنها مکانیسمی هستند که توسط آن خط شواهد مستندی از کیفیت محصول برای انطباق با مقررات، ممیزیهای خردهفروش، و مدیریت کیفیت داخلی ارائه میدهد.
بسته بندی ثانویه بسته های اولیه را به کارتن های آماده خرده فروشی، بسته بندی آماده قفسه (SRP) یا جعبه های توزیع گروه بندی می کند. دستگاههای کارتنسازی کارتنهای تخت را نصب میکنند، محصولات وارد شده توسط یک سیستم فشار دهنده یا روباتیک را دریافت میکنند، انتهای کارتن را میبندند و میچسبانند یا میچسبند، و کارتن تمام شده را روی نوار نقاله خروجی تخلیه میکنند. بستهکنندههای کیس سپس گروههایی از کارتنها یا بستههای اولیه را با استفاده از شکلدهی روباتیک، از بالا یا بستهبندی در جعبههای حمل و نقل موجدار بار میکنند. سیلرهای کیس از چسب ذوب داغ یا نوار حساس به فشار برای بستن و مهر و موم کردن کیس حمل و نقل قبل از حرکت به ایستگاه پالت سازی استفاده می کنند.
در انتهای خط بسته بندی، کیس های پر شده و مهر و موم شده باید روی پالت ها برای ذخیره سازی انبار و تدارکات خروجی انباشته شوند. پالت سازهای مکانیکی معمولی از جداول تشکیل لایه و مکانیسم های انتقال برای ساخت بارهای پالت لایه به لایه با سرعت تا چند صد کیس در ساعت استفاده می کنند. پالت سازهای رباتیک از ربات های بازوی مفصلی با گیره های خلاء یا مکانیکی برای قرار دادن کیس ها به صورت جداگانه روی پالت در یک الگوی برنامه ریزی شده استفاده می کنند که انعطاف پذیری بیشتری را برای پالت سازی مخلوط SKU و رسیدگی ملایم تری به قاب های شکننده ارائه می دهد. سپس دستگاه های بسته بندی پالت فیلم کششی را در اطراف بار پالت تکمیل شده اعمال می کنند تا آن را برای حمل و نقل تثبیت کند.
اتوماسیون خط بسته بندی در طیفی از عملیات کاملاً دستی در یک انتها تا خطوط کاملاً خودکار خاموش کننده چراغ در سمت دیگر وجود دارد. اکثر خطوط بسته بندی در دنیای واقعی جایی بین این افراط ها قرار دارند، با درجه اتوماسیون متناسب با حجم تولید، پیچیدگی محصول، هزینه نیروی کار و بودجه سرمایه.
| سطح اتوماسیون | توضیحات | محدوده خروجی معمولی | بهترین مناسب برای |
| دستی | کلیه عملیات با دست انجام می شود | حداکثر 10 واحد در دقیقه | استارتاپ، صنعتگر یا حجم بسیار کم |
| نیمه اتوماتیک | ماشین ها وظایف کلیدی را انجام می دهند. اپراتورها محصول را تغذیه و حذف می کنند | 10 تا 60 واحد در دقیقه | SMEها، ترکیب محصول متغیر، حجم متوسط |
| خودکار | خط یکپارچه به طور مداوم اجرا می شود. اپراتورها نظارت و نگهداری می کنند | 60 تا 300 واحد در دقیقه | با حجم متوسط تا زیاد، محدوده محصول ثابت |
| تمام اتوماتیک | حداقل مداخله اپراتور؛ تغییر خودکار و CIP | 300 - 1500 واحد در دقیقه | FMCG با حجم بالا، نوشیدنی، دارو |
تصمیم گیری در مورد سطح اتوماسیون در نهایت یک محاسبه بازگشت سرمایه است که باید حجم تولید فعلی و پیش بینی شده، هزینه های نیروی کار در محل تاسیسات، تقاضاهای سازگاری محصول و بازار و سرمایه موجود برای سرمایه گذاری تجهیزات را در نظر بگیرد. اتوماسیونی که در یک بازار پرهزینه کار منطقی اقتصادی دارد، ممکن است در مکانی که نیروی کار ماهر فراوان و ارزان است توجیه پذیر نباشد. به همین ترتیب، یک خط نیمه اتوماتیک که نیازهای حجم امروزی را برآورده میکند، در صورت افزایش فروش طبق برنامه، ممکن است ظرف دو سال به یک گلوگاه تبدیل شود - ایجاد فضای خالی در طول طراحی خط اولیه تقریباً همیشه ارزانتر از تعمیرات اتوماسیون بعدی است.
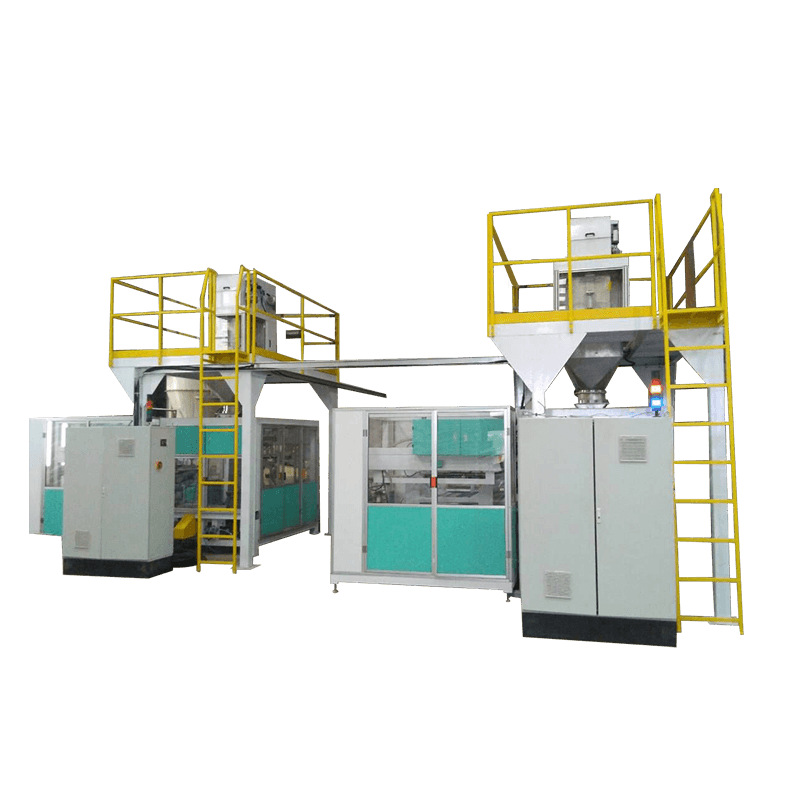
طرح فیزیکی خط تولید بسته بندی تأثیر عمیقی بر کارایی اپراتور، زمان تعویض، دسترسی تعمیر و نگهداری، ایمنی و توانایی گسترش یا اصلاح خط در آینده دارد. یک خط نامناسب ناکارآمدی مزمن ایجاد می کند که هیچ مقدار بهینه سازی در سطح ماشین نمی تواند به طور کامل آن را جبران کند.
طرحبندیهای خط مستقیم، همه تجهیزات را در یک توالی خطی از تغذیه تا پالتسازی قرار میدهند، که کارایی نوار نقاله و سادگی جریان محصول را به حداکثر میرساند. این پیکربندی در تأسیساتی با فضای کف خطی مناسب به خوبی کار میکند و با افزودن ایستگاهها در انتهای خط، آسانترین راه برای گسترش است. طرحبندیهای U شکل و L شکل، خط را بر روی خود تا میکند تا در یک کف کوچکتر قرار گیرد، که فاصله اپراتورها بین ایستگاهها را کاهش میدهد، اما پیچهایی را در مسیر نوار نقاله معرفی میکند که نیاز به طراحی دقیق دارد تا از مشکلات واژگونی یا جهتگیری محصول جلوگیری شود. برای خطوط بسیار پر سرعت که در آن یک اپراتور نیاز به نظارت همزمان چندین ایستگاه دارد، یک طرح U شکل که انتهای ورودی و خروجی را نزدیک به هم قرار می دهد می تواند به طور قابل توجهی کارآمدتر از یک خط مستقیم طولانی باشد.
مناطق حائل - نواحی نوار نقاله انباشته بین ماشینها - یکی از مهمترین و اغلب نادیده گرفتهشدهترین عناصر طراحی خط بستهبندی هستند. هنگامی که یک ماشین پایین دست برای یک وقفه کوتاه متوقف می شود - تغییر حلقه برچسب، رفع پارگی، یک رویداد رد - ماشین های بالادست به کار خود ادامه می دهند و محصول به جای ایجاد یک توقف در سراسر خط، در منطقه بافر جمع می شود. بافرهای انباشتگی که به خوبی طراحی شده اند، ماشین های موجود در خط را از توقف های لحظه ای یکدیگر جدا می کنند و کارایی کلی خط را به طور چشمگیری بهبود می بخشند. یک قانون سرانگشتی این است که حداقل دو تا سه دقیقه ظرفیت انباشتگی بین ایستگاه های اصلی ماشین فراهم شود، اگرچه اندازه بافر بهینه به فرکانس و مدت توقف مشخصه هر ماشین بستگی دارد.
هر machine in the packaging line must be accessible from at least one side for operator tasks — material loading, jam clearance, minor adjustments — and from multiple sides for maintenance activities. A minimum clear aisle width of 800mm around all equipment is a practical baseline, with wider access required for machines that need complete guarding removal for maintenance tasks. Operator workstations — particularly label and packaging material loading points — should be designed at ergonomic working heights to minimize repetitive strain injury risks. Safety guarding, light curtains, and interlocked access doors must comply with local machinery safety standards and should be designed from the outset rather than retrofitted, as retrofit guarding is invariably more expensive and less effective than guarding that is integrated into the machine and line design.
اثربخشی کلی تجهیزات (OEE) معیار استانداردی برای اندازهگیری عملکرد واقعی یک خط تولید بستهبندی نسبت به حداکثر تئوری آن است. OEE به عنوان حاصلضرب سه عامل محاسبه می شود: در دسترس بودن (نسبت زمان تولید برنامه ریزی شده خط در حال اجرا است)، عملکرد (سرعتی که خط در آن کار می کند نسبت به سرعت نامی آن در هنگام کار)، و کیفیت (نسبت خروجی که با مشخصات مطابقت دارد و نیازی به کار مجدد یا رد کردن ندارد). یک خط بسته بندی در سطح جهانی به OEE 85٪ یا بالاتر دست می یابد - به این معنی که تلفات ناشی از خرابی، کاهش سرعت و رد کیفیت در مجموع بیش از 15٪ از ظرفیت تئوری را تشکیل نمی دهند.
در عمل، بسیاری از خطوط بسته بندی در سطوح OEE 50 تا 65 درصد کار می کنند که به این معنی است که ظرفیت پنهان قابل توجهی در تجهیزات موجود وجود دارد که می تواند از طریق بهبود سیستماتیک بدون هیچ سرمایه گذاری سرمایه ای باز شود. متداولترین تلفات OEE در خطوط بستهبندی عبارتند از: خرابی برنامهریزی نشده ناشی از خرابی و گیر کردن تجهیزات (تلفات در دسترس بودن)، تلفات سرعت در اثر اجرای کمتر از سرعت نامی برای جلوگیری از مشکلات، و افت کیفیت ناشی از نقص مهر و موم، عدم دقت پر کردن، خطاهای برچسبگذاری، و خرابی کدگذاری. اندازهگیری و طبقهبندی این تلفات بهطور سیستماتیک - با استفاده از یک سیستم ساده مبتنی بر کاغذ یا یک سیستم نرمافزاری اختصاصی OEE - پایه و اساس هر برنامه بهبود خط است و همیشه نشان میدهد که تعداد کمی از مشکلات تکراری اکثریت کل تلفات را تشکیل میدهند.
هزینه سرمایه یک خط بسته بندی از ده ها هزار دلار برای یک راه اندازی نیمه اتوماتیک اولیه تا ده ها میلیون برای یک خط کاملاً خودکار با سرعت بالا در یک صنعت تحت نظارت متغیر است. درک اینکه چه چیزی باعث افزایش هزینه می شود به تولیدکنندگان کمک می کند تا بودجه واقعی خود را تعیین کنند و شناسایی کنند که سرمایه گذاری در کجا بیشترین بازدهی را دارد.
برنامه ریزی یک خط بسته بندی جدید مستلزم کار بر روی یک توالی ساختار یافته از تصمیمات قبل از نزدیک شدن به تامین کنندگان تجهیزات است. رسیدن به یک تامین کننده بدون مشخصات مشخص تقریباً همیشه منجر به فروخته شدن راه حلی می شود که به جای نیازهای واقعی تولید، بازتاب محدوده محصول استاندارد تامین کننده باشد.
بسیاری از تولیدکنندگان به یک خط تولید بسته بندی مشکل نگاه می کنند و به این نتیجه می رسند که راه حل جایگزینی است. در بسیاری از موارد، بهبودهای هدفمند در خط موجود بیشتر سود عملکرد را با کسری کوچک از هزینه جایگزینی ارائه می دهد. قبل از متعهد شدن به سرمایه گذاری خط جدید، ارزش دارد به طور سیستماتیک ارزیابی شود که خط موجود در کجا عملکرد خود را از دست می دهد و آیا می توان این ضررها را از طریق بهبود به جای جایگزینی برطرف کرد.
سازنده ترین نقطه شروع، تجزیه و تحلیل دقیق OEE است که حداقل دو تا چهار هفته از داده های تولید را پوشش می دهد. هر دقیقه از خرابی، کاهش سرعت، و رد کیفیت را بر اساس علت اصلی طبقهبندی کنید و هر دسته از دست دادن را بر حسب واحد خروجی از دست رفته در هفته تعیین کنید. این تجزیه و تحلیل تقریباً همیشه نشان می دهد که 20٪ از دسته های تلفات 80٪ از کل شکاف عملکرد را تشکیل می دهند - و دو یا سه دسته اصلی ضرر را می توان با تغییرات مهندسی هدفمند، بهبود تعمیر و نگهداری یا تغییرات رویه عملیاتی که بسیار ارزان تر از تجهیزات جدید هستند، بررسی کرد.
فرصتهای رایج بهبود در خطوط بستهبندی موجود عبارتند از افزودن نوار نقالههای انباشتگی به ماشینهای جداشده که در حال حاضر باعث توقف در سراسر خط میشوند، ارتقاء اجزای مکانیکی فرسوده که باعث گیرکردن مکرر میشوند، بهبود روشهای تغییر از طریق مرحلهبندی اولیه مواد و مکانیسمهای تنظیم بدون ابزار، افزودن آموزش بررسی و کنترل دید در حال حاضر، اضافه کردن دید در حال حاضر. رویه های عملیاتی استاندارد برای عملیات عادی و بازیابی عیب. این بهبودها اغلب میتوانند OEE خط را از 55% به 75% یا بالاتر بدون هیچ هزینه سرمایهای عمده افزایش دهند و معادل ظرفیت اضافی قابل توجهی را از پایه تجهیزات نصب شده موجود ارائه دهند.
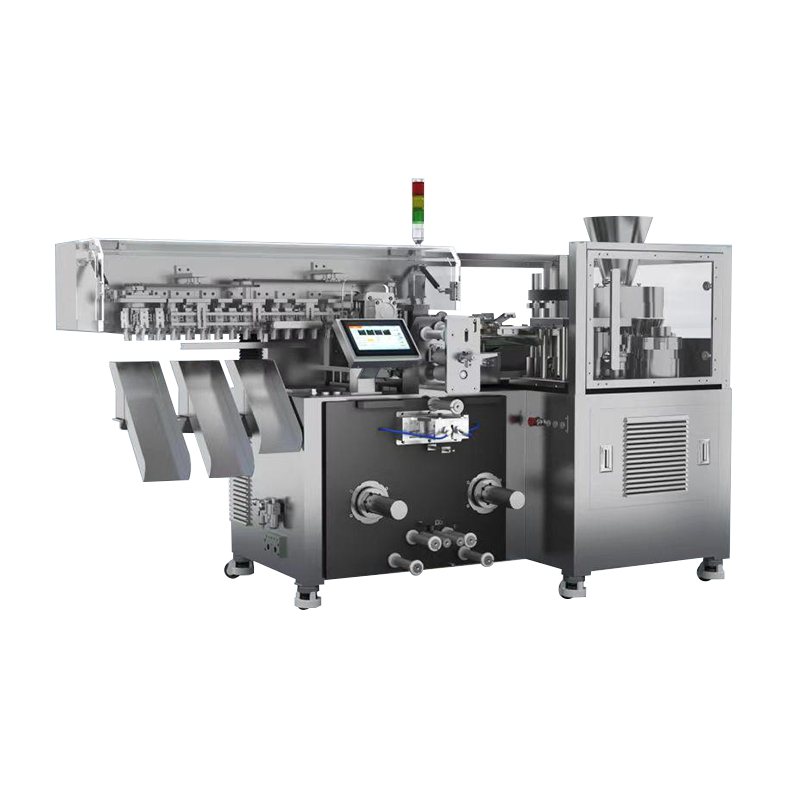
پارامترهای فنی اصلی: 1) مدل تجهیزات: MP140 ؛ 2) سرعت بسته بندی طراحی شده: 400-600 بسته در دقیقه ؛ 3) ابعاد بسته بندی شده: طول 55-9...
جزئیات را مشاهده کنید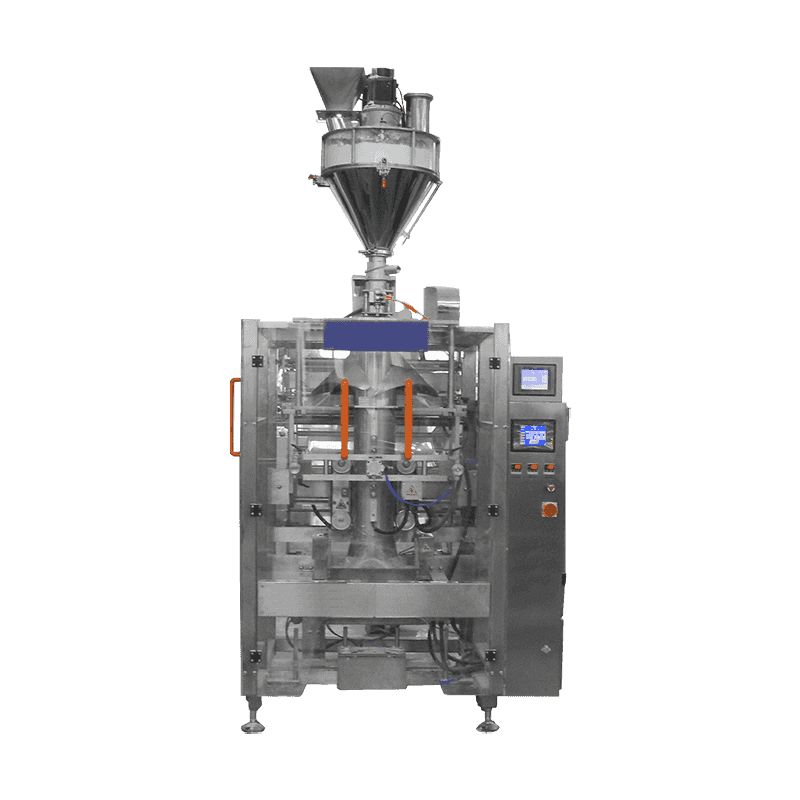
این سیستم بسته بندی یک دستگاه توزین اوجر را با دستگاه پر کردن و بسته بندی عمودی 5000F/7300F/1100F ترکیب می کند و آن را برای اندازه گیری دقیق و بسته...
جزئیات را مشاهده کنید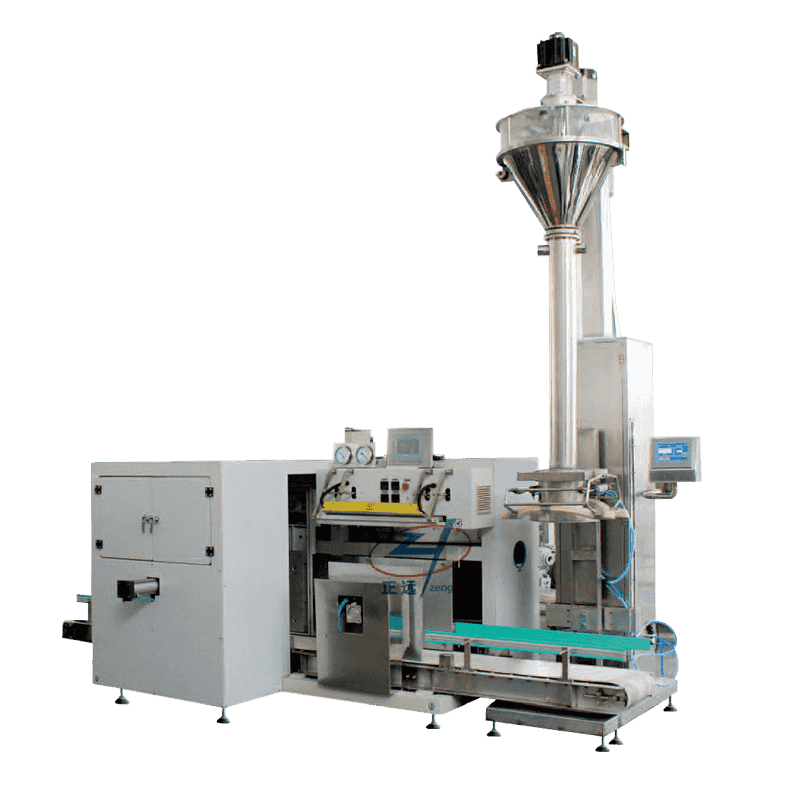
دستگاه بسته بندی خلاء MP25K به منظور ساده تر کردن فرآیند بسته بندی ، انجام تغذیه ، توزین ، پر کردن ، شکل دهی ، جاروبرقی ، آب بندی و انتقال محصولات ...
جزئیات را مشاهده کنید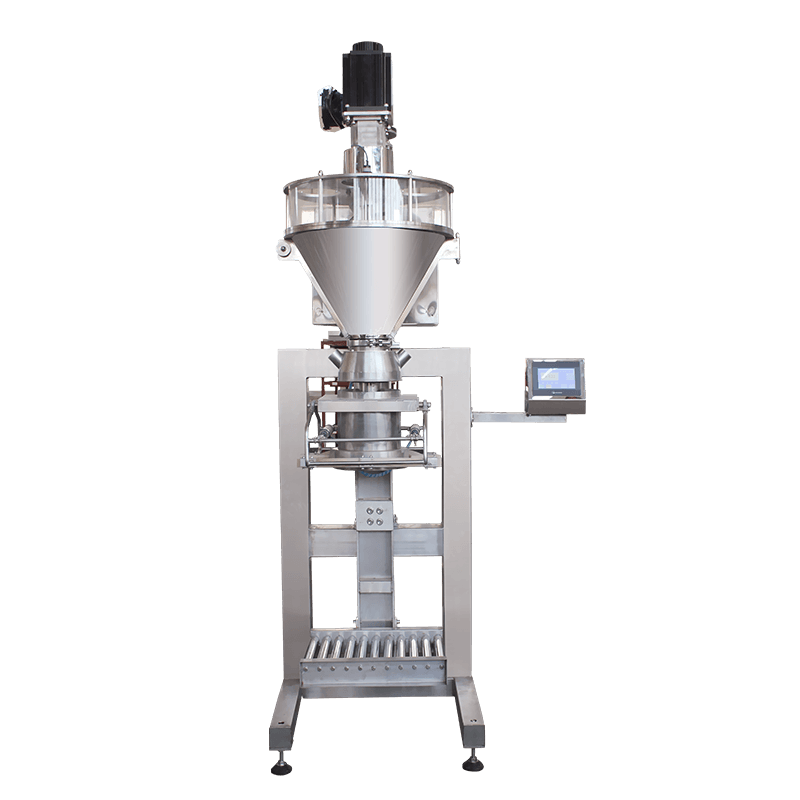
شرح این واحد بسته بندی یک پرکننده Auger را با یک نوار نقاله جمع و جور ترکیب می کند تا عملکردهای دقیق و پر کردن دقیق را ارائه دهد. به طور خا...
جزئیات را مشاهده کنید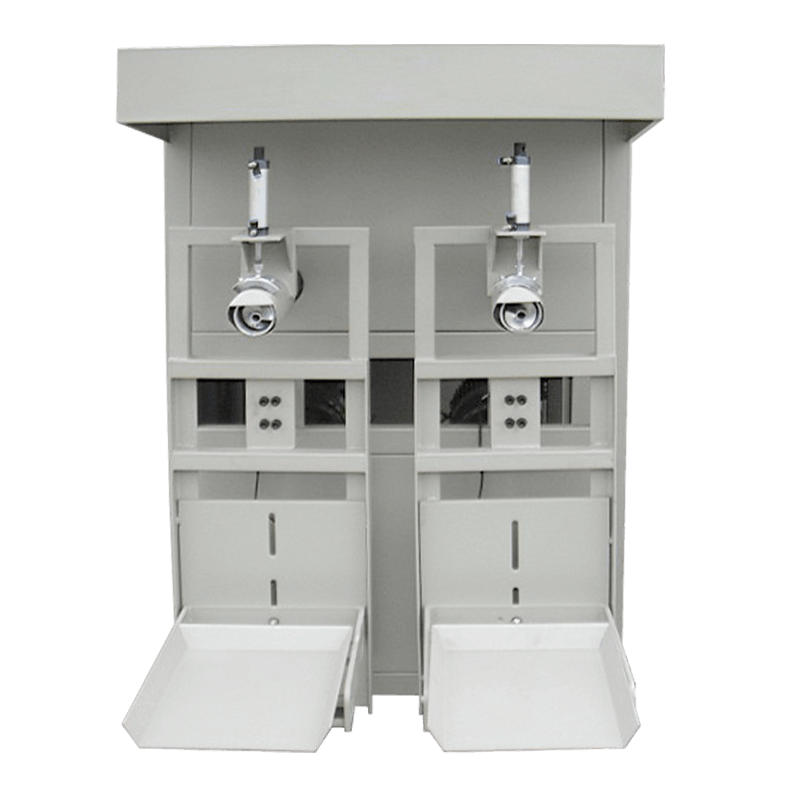
این دستگاه وزن و پر کردن کیسه شیر با کارایی بالا برای بسته بندی ملات خشک ، سیمان ، آهک ، پودر گچ ، پودر کلسیم سنگین ، ماسه کوارتز ، مواد نسوز و سای...
جزئیات را مشاهده کنید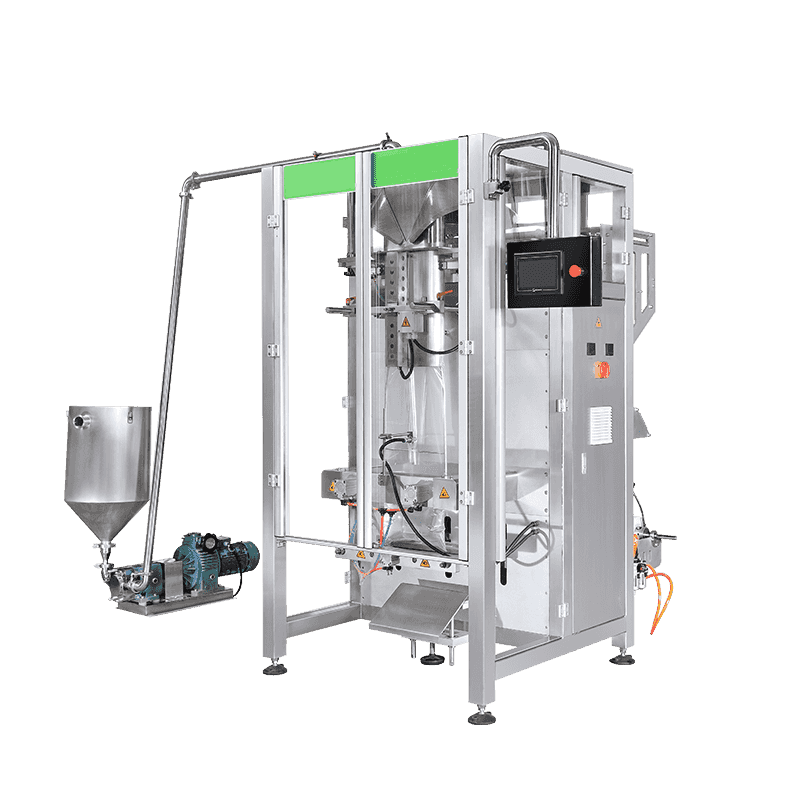
این واحد به طور خاص برای پاسخگویی به خواسته های اندازه گیری و پر کردن مواد با ویسکوزیته بالا طراحی شده است. مجهز به پمپ اندازه گیری روتور سروو ، از...
جزئیات را مشاهده کنید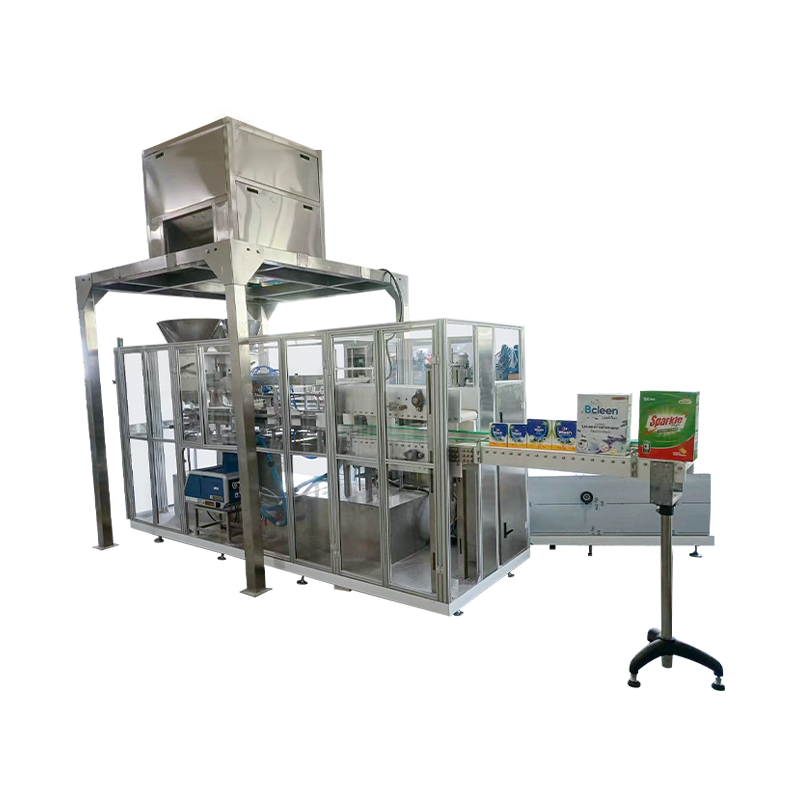
هدف و ویژگی ها دستگاه کارتن MP-100 قادر به بارگیری قابل اعتماد مواد مختلف مانند گرانول ، پودر و وسایل بسته بندی شده در کارتن های به اندازه ...
جزئیات را مشاهده کنید
MPHB50 یک سیستم بسته بندی پیشرفته است که توزین خودکار ، تغذیه کیسه ، پر کردن ، بسته بندی ، بسته بندی ، آب بندی و تحویل را ادغام می کند. طراحی شده ب...
جزئیات را مشاهده کنید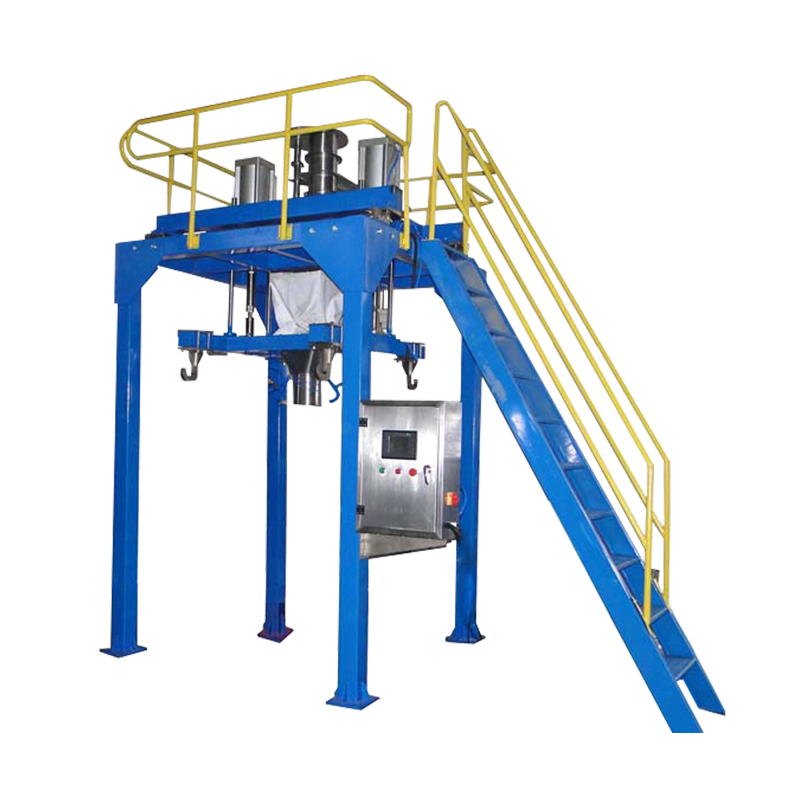
مزایای: دستگاه بسته بندی تن کمی MP1000K دارای یک سیستم توزین پیشرفته با سنسور با دقت بالا (دقت 0.02 ٪) و یک کنترلر با وضوح بالا است که دقت ...
جزئیات را مشاهده کنید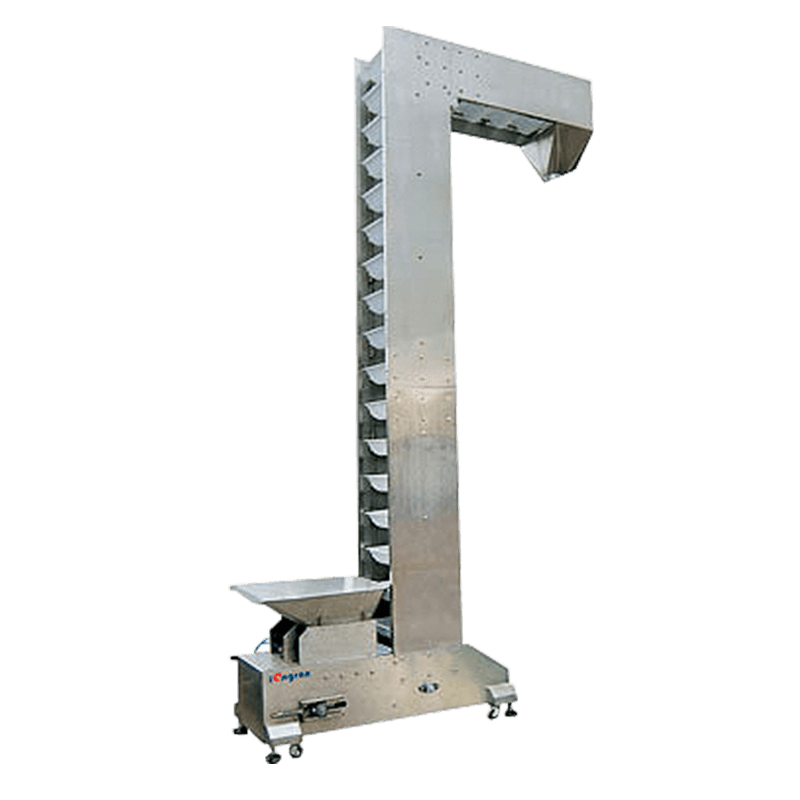
اصل عملیاتی و ویژگی های کلیدی آسانسور سطل ما از طریق یک بالابر زنجیره ای محور کار می کند ، که برای حمل و نقل عمودی بلوک های کوچک و مواد دان...
جزئیات را مشاهده کنید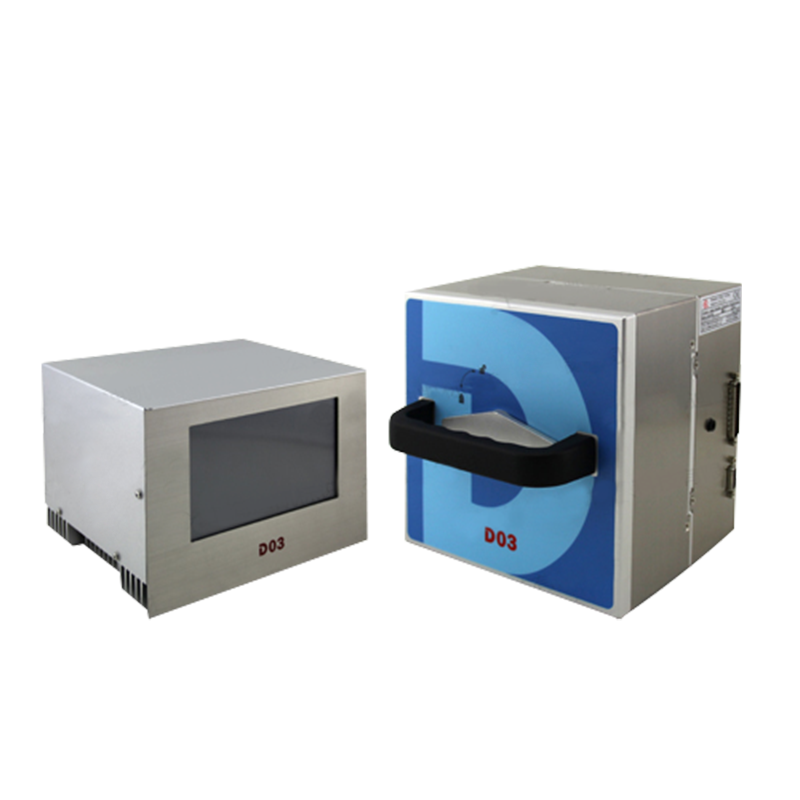
ویژگی ها: after یک اثر کدگذاری واضح و جامد ارائه می دهد. ● ساخته شده برای مقاومت در برابر محیط های میدانی متنوع و پشتیبانی از عملکرد طول...
جزئیات را مشاهده کنید
1. ویژگی های تجهیزات سیستم ربات پالت کننده یک مؤلفه اصلی در تدارکات خودکار است. این کالا به طور خودکار کالاها را با توجه به جریان از پی...
جزئیات را مشاهده کنید
شرکت ماشین آلات بسته بندی Anhui Mach ، Ltd. تمرکز بر تحقیق و توسعه و ساخت ماشین های بسته بندی گرانول ، دستگاه های بسته بندی پودر ، مایع است ماشین های بسته بندی و خطوط تولید کاملاً اتوماتیک.
جاده توشان ، منطقه شینزان ، منطقه یاهایی ، شهر هفی ، استان آنهویی ، چین
+86 186 5603 2099
Copyright © شرکت ماشین آلات بسته بندی Anhui Mach ، Ltd. All Rights Reserved.

با ما تماس بگیرید